
Machinecompatibiliteit wordt niet alleen bepaald door een machinemerk of -model. Een kandidaat-tape van aluminiumfolie met heatseal moet worden gecontroleerd aan de hand van de daadwerkelijke grensvlaktemperatuur, verblijftijd, druk, verwijderingsvolgorde van de voering en baanbehandeling op de productielijn. Deze gids biedt een praktische kwalificatiebenadering zonder uit te gaan van een universele machinelijst of activeringstemperatuur.
Heat-seal tape is compatibel met een productielijn wanneer de productspecifieke activeringsomstandigheden, voeringbehandeling en webstabiliteit kunnen worden gehandhaafd door de feitelijke apparatuur onder de beoogde productieomstandigheden.
Hetzelfde machinemodel kan verschillende resultaten opleveren bij veranderingen in stilstand, druk, temperatuurregeling, gereedschap, substraat of lijnsnelheid. Routinematige metingen en een gecontroleerde proef zijn betrouwbaarder dan het veronderstellen van compatibiliteit op basis van het apparatuurmodel of een schatting van de seizoenstemperatuur.
Controleer vijf factoren samen: de temperatuur op het hechtingsvlak; verblijftijd bij de geplande lijnsnelheid; druk- en contactuniformiteit over het hechtingsgebied; de volgorde en consistentie van het verwijderen van de liner; en webstabiliteit, inclusief spanning, voeding en registratie. Een mismatch in een bepaalde factor kan de productie- of bindingskwaliteit beïnvloeden.
De voering blijft niet noodzakelijkerwijs in de verwarmde zone. Bij sommige assemblageprocessen wordt het verwijderd vóór het smeltlassen; in andere ondersteunt het stansen, positioneren of invoeren. Bevestig de daadwerkelijke procesvolgorde voordat u de blootstelling van de voering aan hitte beoordeelt.
De keuze van een voering is daarom zowel een materiaal- als een uitrustingsbeslissing. De relevante vragen zijn of de liner op het gewenste punt loslaat, of de tape consistent kan worden gepositioneerd en of het rol- of gestanste deel kan worden aangevoerd zonder te scheuren, krullen of verschuiven.
Voor constructiedetails, zie Heat Seal aluminium (HSL) folietape met voering ; voor het linerless formaat, zie Uitgebreide handleiding voor HSL-folietape zonder voering .
| Voeringstype | Bediening aan de lijn | Controles vóór goedkeuring | |
| PET-folie voering | Filmvoering kan een consistente verwerking en stansen ondersteunen, afhankelijk van de kwaliteit. | Controleer loskracht, statische elektriciteit, krul, spanning en registratie bij productiesnelheid. | |
| Kraftpapieren voering | Papieren voering kan geschikt zijn voor handmatige of semi-automatische verwerking en conversie. | Controleer de vochttoestand, randscheuren, losmaken en aanvoeren met de beoogde snelheid. | |
| CCK-voering | Het met klei gecoate oppervlak biedt een glad loslaatvlak; klassespecifiek vrijgavegedrag moet worden bevestigd. | Controleer de consistentie van de loskracht, de kwaliteit van de stansen, de opslag en het verwijderen van de liner. | |
| Geen voering | Verwijdert de stap voor het verwijderen van de voering, maar laat de constructie achter zonder losmaaksteun. | Controleer wikkeling, blokkering, oppervlaktebescherming, baanspanning, invoer en registratie. |
 HSL-folietape met voering voor heat-seal-verbinding Gevoerde HSL-folietape combineert aluminiumfolie, een smeltlaslaag en een verwijderbare voering, waardoor het relevant is waar het hanteren van voeringen en het stansen de machinecompatibiliteit bepalen. Bekijk Product →
Verschillende uitrustingsindelingen stellen verschillende eisen aan warmteoverdracht, druk, verwijdering van de voering en webhantering. Bekijk het daadwerkelijk gebruikte proces in plaats van te vertrouwen op een generieke compatibiliteitslijst voor machinemerken.
Verwarmde plaat of pers. De tape wordt op het gespecificeerde grensvlak geplaatst, waarna warmte en druk worden toegepast voor de gevalideerde verblijftijd. Controleer de ondersteuning, uitlijning en drukverdeling van het armatuur en bevestig wanneer de release-liner is verwijderd.
Continu verwarmde roller- of lamineerapparatuur. Als de toepassing een bewegend web gebruikt, wordt de verblijftijd beïnvloed door de lengte van de verwarmde zone en de lijnsnelheid. Bevestig dat de lijm de vereiste activeringsomstandigheden kan bereiken terwijl de baanspanning en het contact stabiel blijven.
Geautomatiseerde plaatsing of conversielijn. Controleer het loslaten van de stansen, het verwijderen van de voering, het invoerpad, de registratie en de rolstabiliteit. Controleer bij linerless constructies ook de wikkeling, opslag, blokkering en bescherming van blootgestelde oppervlakken.
 Linerless HSL-folietape voor geautomatiseerde heat-seal-lijnen Linerloze aluminiumfolietape met heatseal-voorlaag, geschikt voor geautomatiseerde lijnen die een niet-ondersteund web aankunnen en geen handmatige peeling nodig hebben. Bekijk Product →
Een tape is alleen compatibel als de machine consistent aan de productspecifieke activeringsvoorwaarden kan voldoen. De apparatuur moet ook het contact, de bediening en de lijnsnelheid regelen. Een breder activeringsvenster kan meer procestolerantie opleveren, maar de exacte kwaliteit en de daadwerkelijke proef bepalen of de combinatie geschikt is.
Het diagram illustreert het principe van een overlapping van bedieningsvensters. Het is alleen conceptueel en vertegenwoordigt geen activeringstemperaturen voor enig Shixin-product. Gebruik de technische gegevens voor de geselecteerde kwaliteit en metingen van de daadwerkelijke verbindingsinterface.
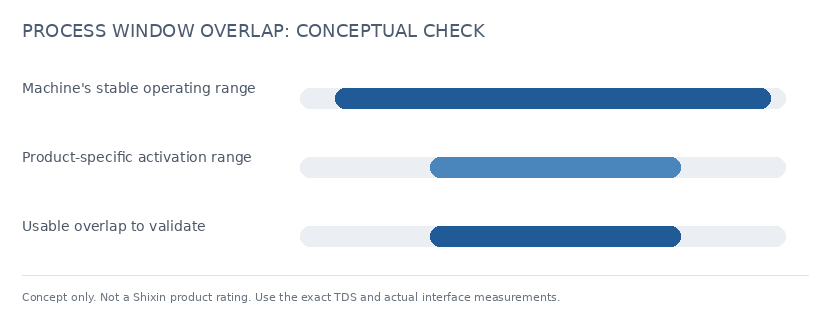
Figuur 1: Conceptuele illustratie van de overlap tussen machinecapaciteiten en een productspecifiek activeringsbereik. Het is geen productspecificatie.
Plan de proef op basis van de daadwerkelijke tapekwaliteit, het substraat, de apparatuur en de acceptatiecriteria. De monsterhoeveelheid en de duur van de proef moeten worden overeengekomen op basis van het productieproces en niet als een universeel minimum worden vastgelegd.
Registreer de interfacetemperatuur, het instelpunt van de apparatuur, de verblijftijd, de druk, de lijnsnelheid, de volgorde van het verwijderen van de folie en de baanspanning. Gebruik geschikte meetmethoden en houd tijdens de vergelijking dezelfde substraat- en armatuuromstandigheden aan.
Vergelijk de gemeten machinecondities met de activeringsvereisten in de technische gegevens voor de exacte tapekwaliteit. Als de omstandigheden elkaar niet betrouwbaar overlappen of te weinig procesmarge laten, bespreek dan vóór de productie de meetmethode, tooling, instellingen of tapeconstructie met de leverancier.
Als de leverancier een activeringsbereik definieert, voer dan tests uit op geschikte punten binnen dat goedgekeurde bereik. Inspecteer de hechtingskwaliteit en test de afpel- of hechtprestaties na de door de klant gedefinieerde conditionering. Ga niet buiten de productrichtlijnen te werk, alleen maar om een verbinding te forceren.
Registreer vastlopen, scheuren, krullen, onderbrekingen bij het loslaten van de voering, registratieverschuivingen en de downtime die deze veroorzaken. Deze observaties helpen bij het identificeren van hanterings- en voedingsproblemen die een schiltest alleen misschien niet aan het licht brengt.
Test de tape op het eigenlijke PP, PE, ABS of ander substraat dat op de lijn wordt gebruikt, en conditioneer de montage volgens de toepassingsvereisten. Substraatcompatibiliteit en machinecompatibiliteit zijn afzonderlijke controles. Voor een bredere materiaalselectie en klassespecifieke validatie, zie Heat-Seal aluminiumfolietape voor verwarmingselementen .
De volgende symptomen kunnen het gevolg zijn van het materiaal, de instellingen van de apparatuur, de ondergrond of de interactie daartussen. Beschouw ze als diagnostische aanwijzingen en niet als bewijs dat de tape zelf defect is.
Stel compatibiliteitsvragen tijdens offertes en bemonsteringen, terwijl het constructie- en conversieformaat nog steeds kan worden beoordeeld voordat de productie wordt goedgekeurd.
Een leverancier die productspecifieke gegevens kan leveren en een gecontroleerde proef kan ondersteunen, maakt kwalificatie efficiënter. Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) produceert door hitte gesealde aluminiumfolietape in linerless en liner-backed constructies. Geselecteerde ontwerpen met een voering aan de achterkant kunnen een smeltlijm aan de ene kant combineren met een drukgevoelige lijm aan de andere kant; het loslaatpapier of de film beschermt het drukgevoelige gezicht. Aangepaste breedtes en rolformaten kunnen afhankelijk van het project worden besproken. ISO9001 is certificeringen van managementsystemen; toepasselijke RoHS/REACH-verklaringen en SGS-testrapporten moeten overeenkomen met het exacte product en de testomvang.
 Op maat gemaakte HSL-folietape met sterk zelfklevende PET-voering Aanpasbare heat-seal aluminiumfolietape met PET-voering en lijm met hoge kleefkracht, relevant voor elektronica en verwarmingsverbindingen waarbij de voering zonder resten moet worden verwijderd. Bekijk Product →
Kan één heat-seal folietape op verschillende soorten productieapparatuur worden gebruikt?
Soms, maar alleen als elk proces voldoet aan de eisen van de geselecteerde constructie. Voor een tape met voering aan de achterkant kan een gedefinieerde stap voor het verwijderen van de voering nodig zijn, terwijl voor een tape zonder voering een geschikte wikkel- en baancontrole nodig is. Kwalificeer elke lijn afzonderlijk op basis van het daadwerkelijke substraat, de instellingen en acceptatiecriteria.
Betekent een breder activeringsvenster altijd een betere compatibiliteit?
Een breder venster kan het proces meer tolerantie voor normale variaties geven, maar garandeert geen hechtsterkte of eindgebruiksprestaties. Bevestig de werkelijke machineomstandigheden, substraat- en voltooide assemblagetestresultaten voor de geselecteerde kwaliteit.
Is linerless heat-seal tape sneller op elke machine?
Nee. Linerless tape maakt het verwijderen van de liner overbodig, maar verhoogt niet automatisch de doorvoer. De apparatuur moet nog steeds het wikkelen, de baanspanning, de invoer, de oppervlaktebescherming en de registratie regelen. Voor linerless constructiedetails, zie onze HSL-folietape zonder linergeleider .
Hoeveel voorbeeldtape heeft een compatibiliteitsproef nodig?
Er bestaat geen universele samplelengte. Spreek de hoeveelheid af met de leverancier op basis van opstelafval, proefduur, het aantal procescondities, herhaaltesten en het productieformaat. Voor hogesnelheids- of uitgebreide tests kan extra materiaal nodig zijn om een consistente verwerking op alle rollen te bevestigen.
Ons bedrijf houdt zich al meer dan 20 jaar bezig met de bandproductie -industrie en richt zich op verschillende Soorten aluminiumfolietapes, schuimbanden, koelkastbanden, enz.
Telefoon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Adres: Nr. 1, Yedong Road, ten westen van Yingbin Avenue, economische ontwikkelingszone, Suqian City, Provincie Jiangsu, China
Miya Miao
E -mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Aangepaste ODM -koelkast Folie Lijmvangen fabrikanten


